SUS304 奥氏体不锈钢
耐候、耐蚀,适合户外公共艺术长期陈列。
正在加载 304 不锈钢雕塑数字模型
不锈钢 · 锻造 · 烤漆
公共艺术雕塑数字呈现:SUS304 锻造结构、满焊过渡、打磨抛光与高温烤漆肌理。
EXPLODED VIEW
可交互查看 304 外皮分块、内部钢骨架、承重底座之间的拆解关系。 骨架图用于展示雕塑从内支撑到外饰面的装配逻辑。
CLIENT GALLERY
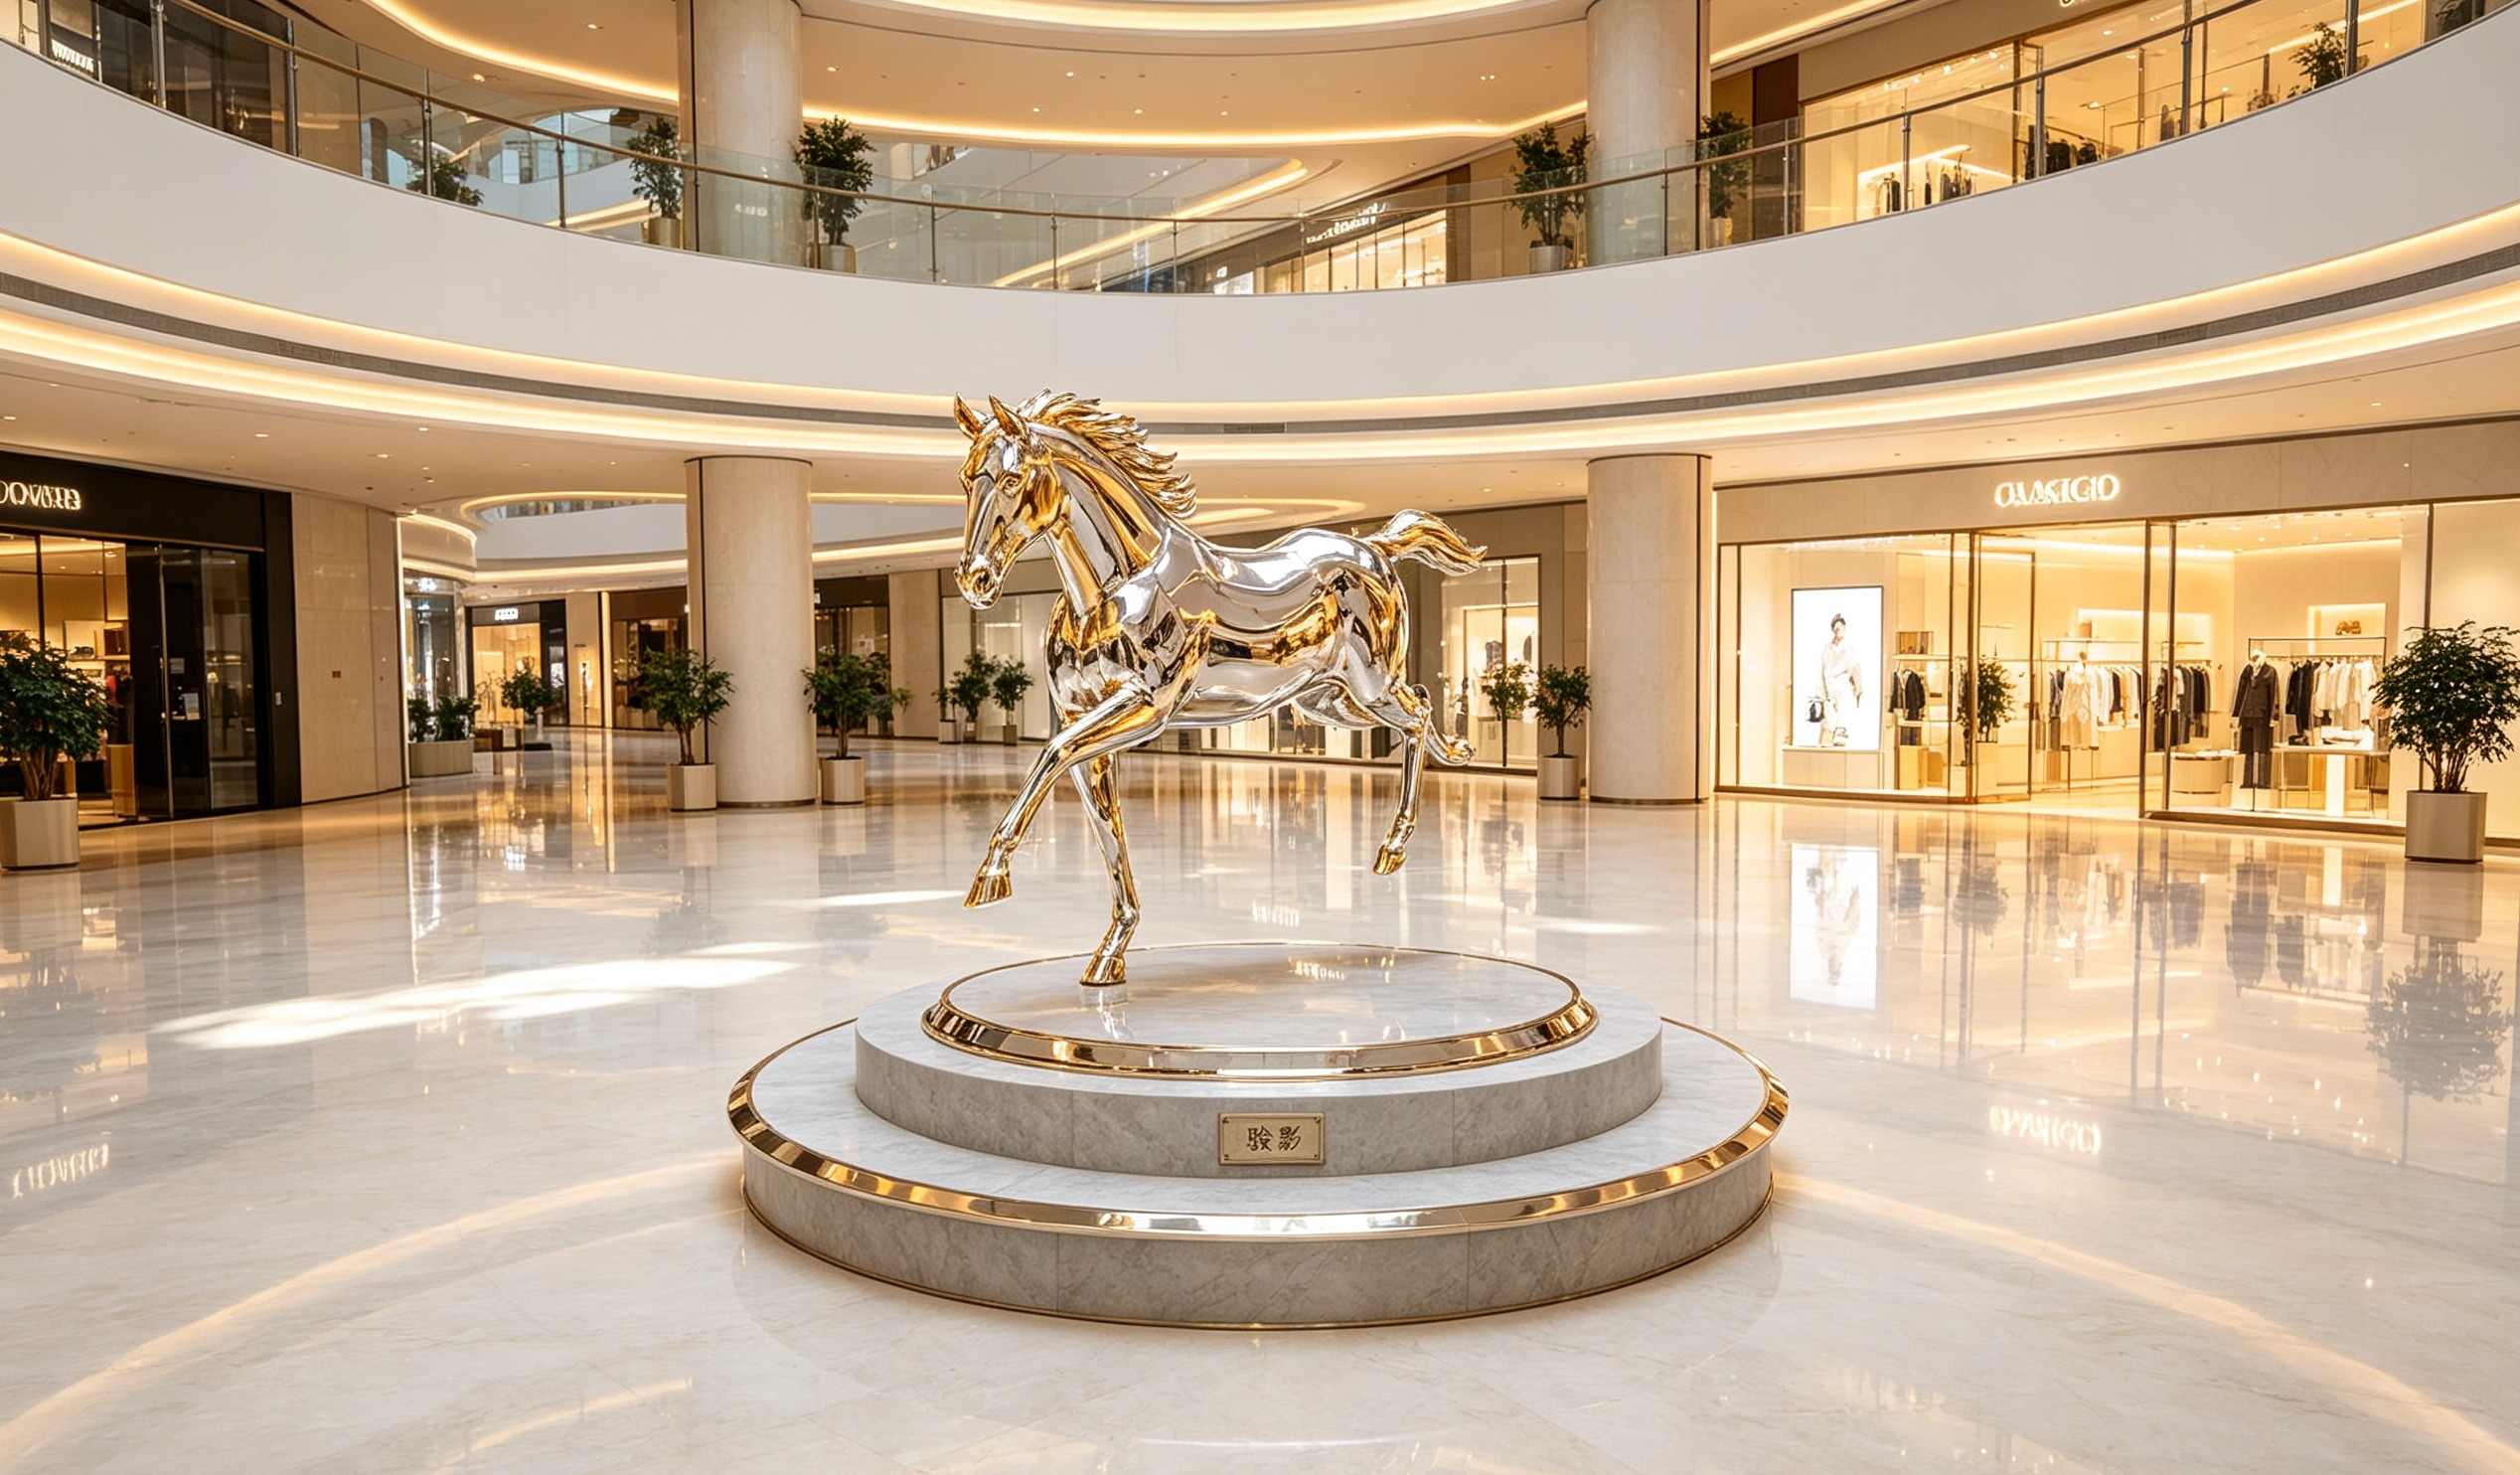
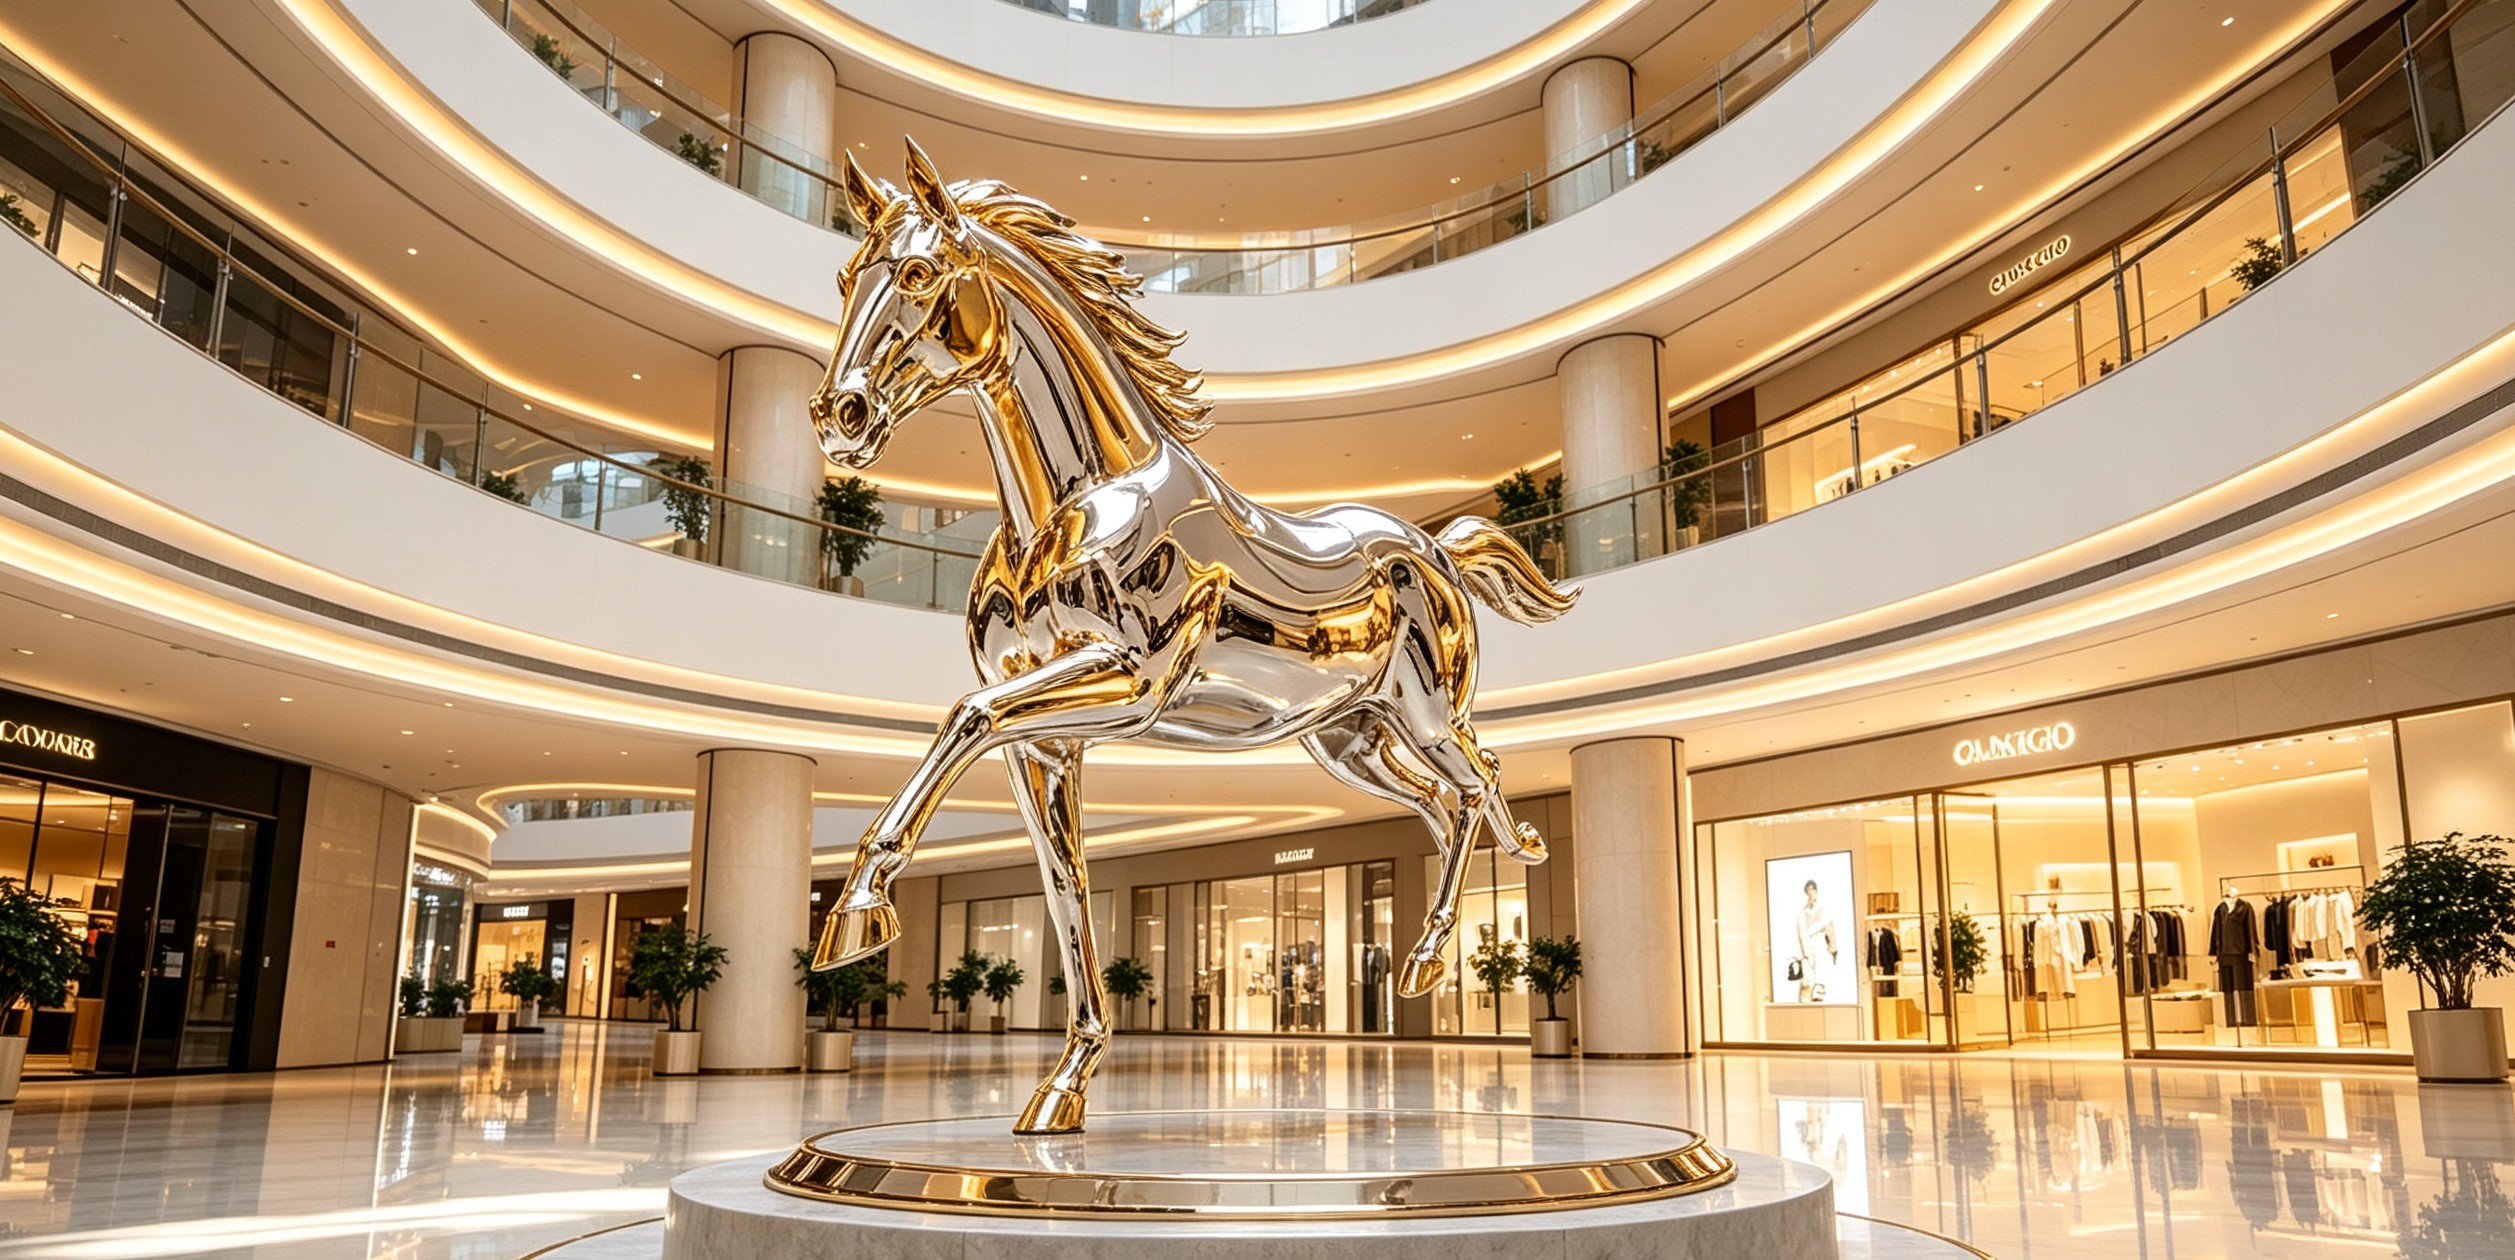
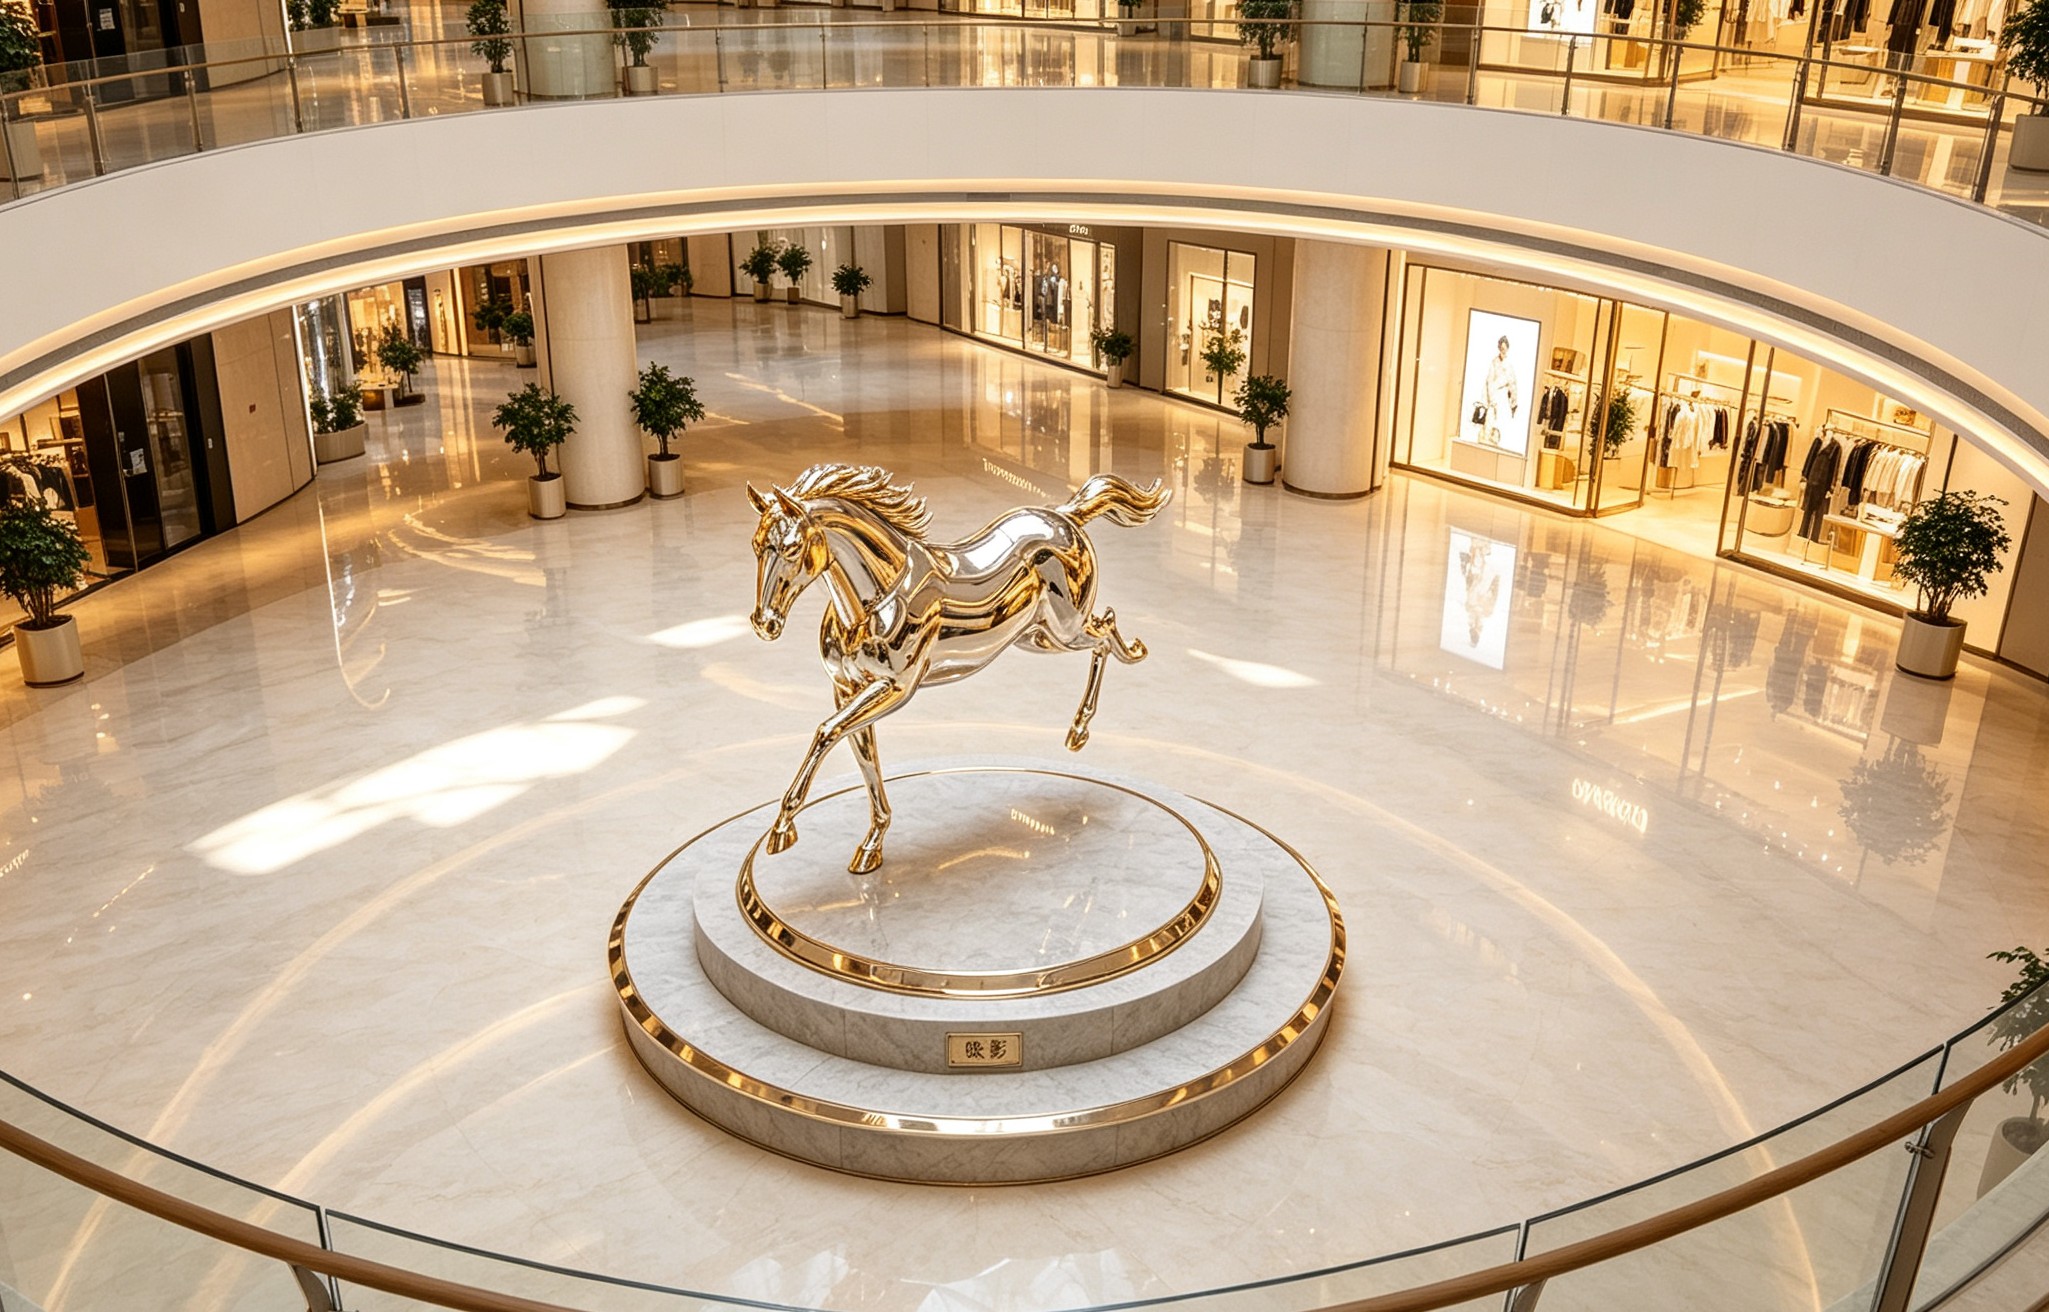
客户现场与数字渲染预览:公共空间、庭院、展厅等场景下的不锈钢奔马雕塑效果。
PRODUCTION MANUAL
从创意深化到现场安装,每一道工序都影响最终雕塑的体量、光影和触感。 本页按实际雕塑厂制作顺序整理为七个核心阶段。
根据场地尺度和公共艺术定位,将“奔马”动态线稿深化为可制造的数字模型。 按 1:1 比例拆分曲面,确定马身、前蹄、后蹄、尾鬃等分块方式,并预留焊接与打磨余量。
主体采用 SUS304 奥氏体不锈钢,数控等离子与激光配合下料。 大曲面使用冷锻与热锻结合成型,局部细节以手锤和胎具校正,确保马身曲面饱满、筋线有力。
分块组件用胎架定位拼装,控制整体重心与腾跃姿态。TIG/MIG 满焊连接, 关键受力区增加内部加强筋,焊接完成后进行退火消除应力与变形校正。
粗磨去除焊瘤与飞溅,打磨焊缝至与母材平滑过渡。复杂曲面采用过桥式打磨工艺, 配合金属填平材料修整局部凹陷,反复使用样板校准雕塑轮廓。
整体除油、除锈后使用石英砂或白刚玉喷砂,形成均匀的粗糙表面, 提高底漆附着力。喷砂后及时吹净浮尘,保持工件干燥并进入涂装区。
采用环氧富锌底漆、聚氨酯中涂、丙烯酸聚氨酯面漆与罩光清漆多层系统。 每道漆间打磨除尘,烘房控温固化,清漆层形成高光泽、耐紫外线的“高级油漆质感”。
油漆区域按色板对色并检测膜厚、附着力;保留不锈钢拉丝/镜面区域机械抛光至 Ra≤0.8。 最终做耐候测试、包装保护,现场以预埋法兰与内部钢结构固定。
耐候、耐蚀,适合户外公共艺术长期陈列。
大曲面与细节筋线结合,保证雕塑张力与形体准确。
关键受力点结构复核,焊缝全部过渡打磨。
不锈钢区域可按缎面、拉丝、镜面或烤漆交付。